

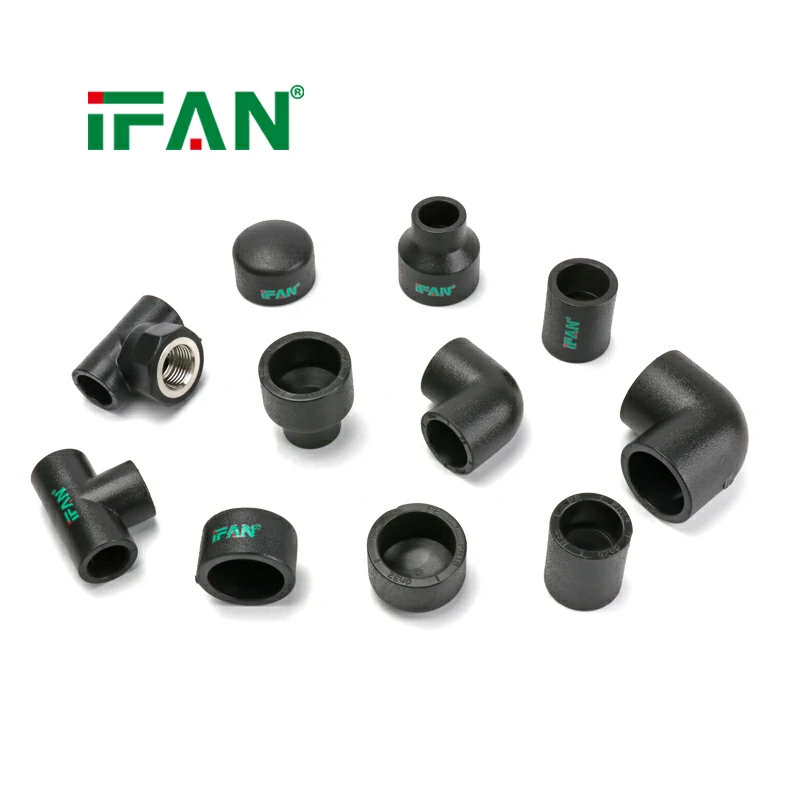

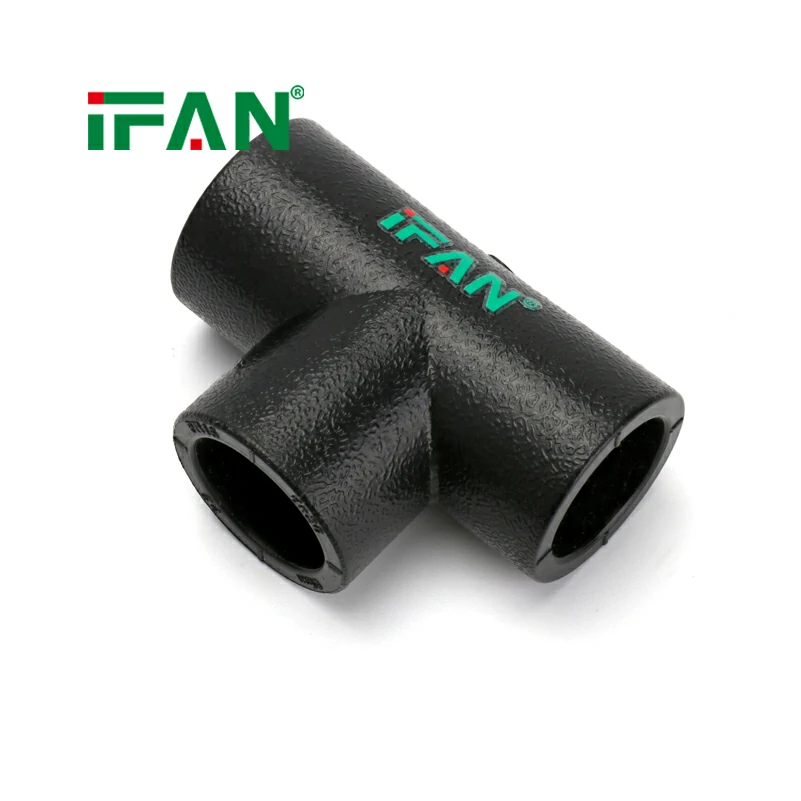
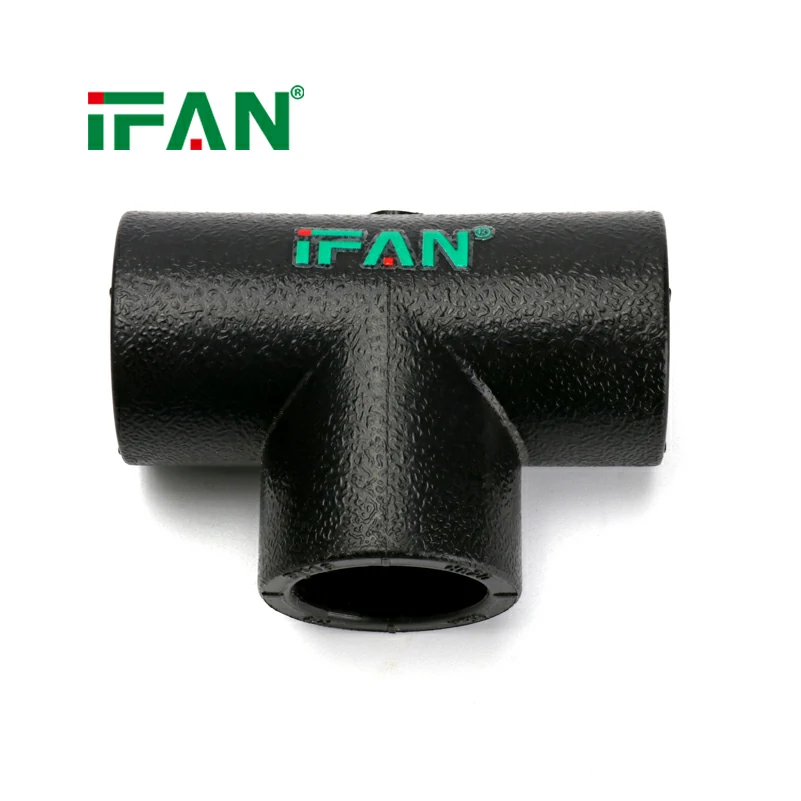
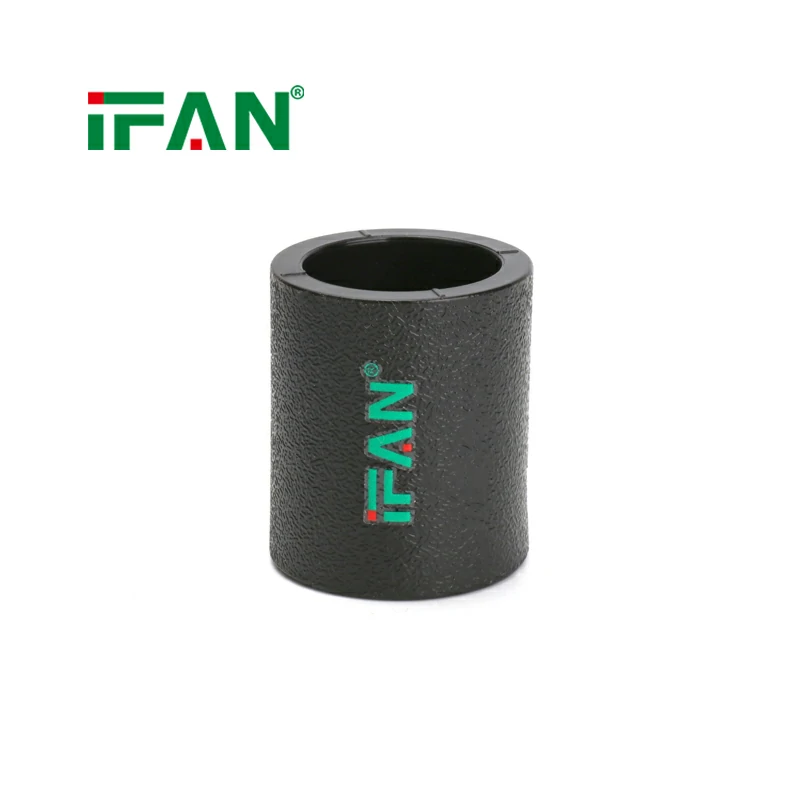
Fitingi za zavarivanje utičnica HDPE otporni na curenje
Marka: IFAN
Materijali: PE
Veličina: 20-110 mm
Uzorak: besplatni uzorak
Usluga: OEM&ODM
- Fast Delivery
- Osiguranje kvaliteta
- Služba za korisnike 24/7
Uvod u proizvod
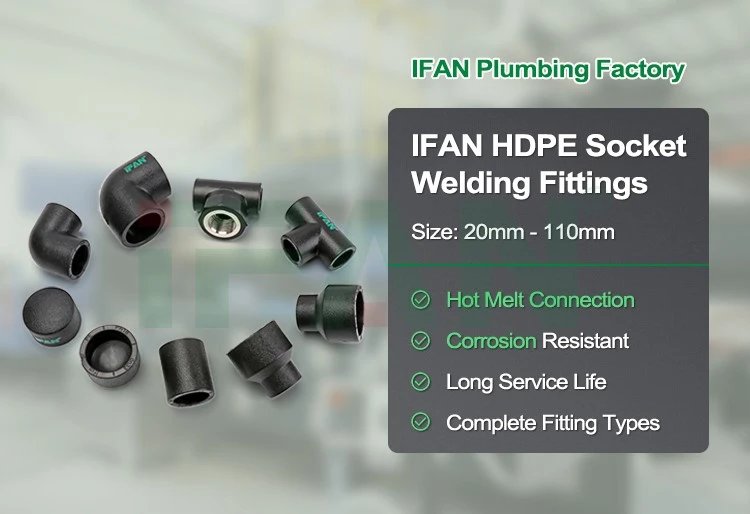
| Naziv proizvoda | Fitingi za zavarivanje utičnica HDPE |
| Veličina | 20-110mm |
| Boja | Crna boja ili prilagođeno |
| Veza | Zavarivanje |
| MOQ | 100PCS |
| Uzorak | Sample Free |
| Kontakt |
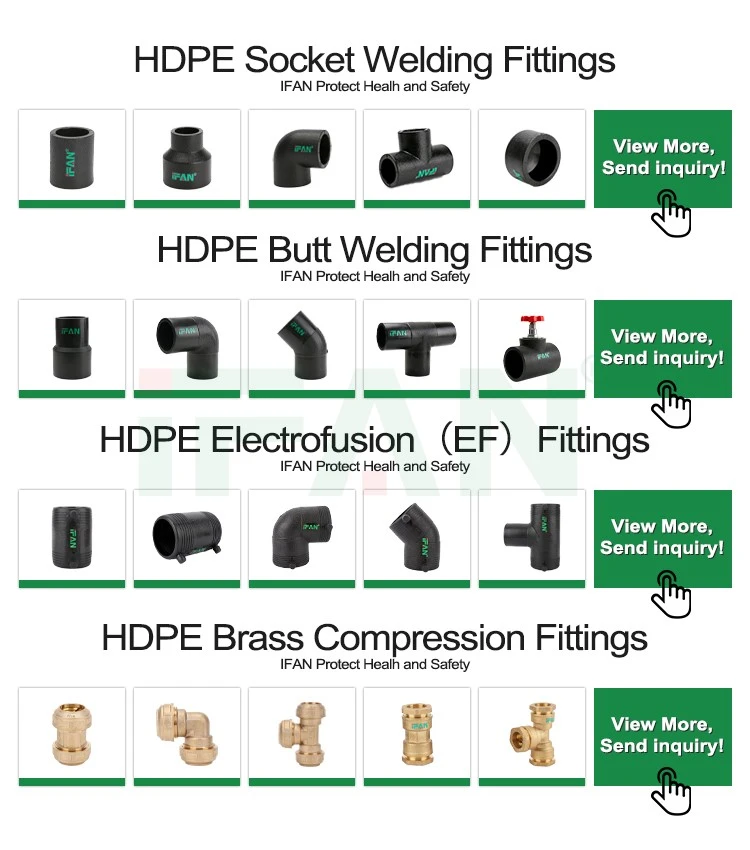
Razumijevanje uloge armatura za zavarivanje utičnica
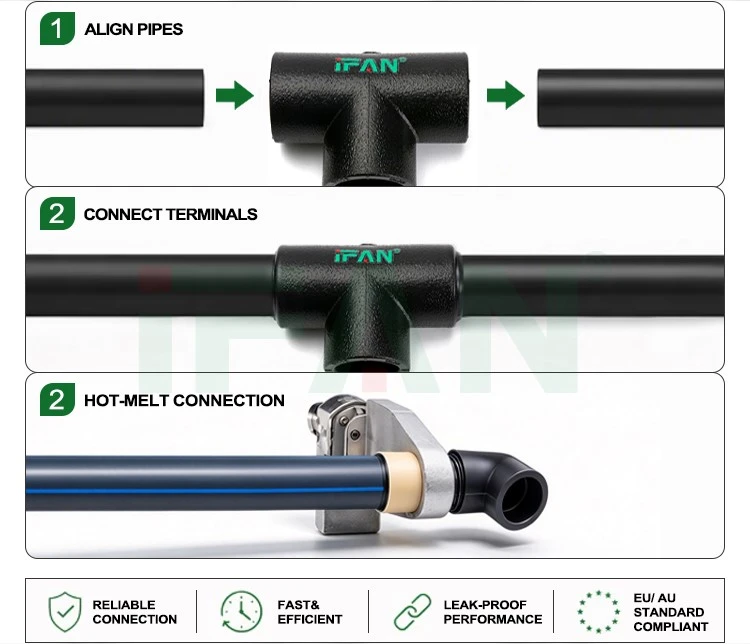
Fitingi za zavarivanje utičnica od polietilena visoke gustine (HDPE) koriste se za spajanje kompatibilnih plastičnih cijevi u sistemima koji zahtijevaju kontrolirane spojeve otporne na curenje. Spoj se formira zagrijavanjem vanjske površine kraja cijevi i unutrašnje površine spojnice, a zatim spajanjem omekšanih materijala pod određenim uvjetima. Kako se spoj hladi, zagrijane površine se spajaju u kontinuiranu vezu.
Postizanje nepropusnog rezultata zahtijeva više od odabira ispravnog spoja. Dimenzije cijevi, stanje površine, temperatura grijanja, dubina umetanja, poravnanje i vrijeme hlađenja moraju se kontrolisati. Svaki faktor utječe na to koliko se materijali ravnomjerno spajaju i da li gotovi spoj sadrži praznine, slaba područja ili unutarnja naprezanja. Razumijevanje ovih zahtjeva omogućava instalaterima da pristupe zavarivanju utičnica kao preciznom procesu spajanja, a ne jednostavnom zadatku montaže.
Odabir kompatibilnih cijevi i fitinga
Prvi korak ka sprečavanju curenja je potvrda da su cijev i fiting prikladni za spajanje utičnica. Njihovi razredi materijala, vanjski prečnici, dimenzije utičnice i primjenjive specifikacije za zavarivanje moraju biti kompatibilni. Čak i kada dvije komponente izgledaju slične, razlike u dimenzijama ili sastavu materijala mogu spriječiti pravilno spajanje.
Prije ugradnje, pregledajte obje komponente na pukotine, ogrebotine, deformacije, kontaminaciju i nepravilne površine. Obratite posebnu pažnju na kraj cijevi i unutrašnjost nasadne utičnice, gdje će se formirati spoj za spajanje. Oštećene ili kontaminirane komponente se ne smiju koristiti bez odgovarajuće procjene.
Dimenzijska kompatibilnost također određuje kako cijev ulazi u utičnicu. Prevelika labavost može ometati dosljedan kontakt između zagrijanih površina, dok neprikladno prianjanje može otežati ispravno umetanje. Koristeći komponente koje zadovoljavaju iste važeće standarde i slijedeći upute proizvođača, uspostavite potrebne uvjete za pravilno formiran spoj.
Ispravna priprema površine cijevi
Priprema površine direktno utiče na kvalitet fuzionog interfejsa. Prljavština, vlaga, ulje, prašina i drugi zagađivači mogu ometati kontakt između omekšanih polietilenskih površina. Prije zavarivanja, očistite kraj cijevi i utičnicu fitinga prema proceduri koju je naveo proizvođač, koristeći odobrene materijale za čišćenje gdje je potrebno.
Odrežite cijev ravno tako da njen kraj ravnomjerno uđe u utičnicu. Rezanje pod uglom može stvoriti neravnomjerno umetanje i nedosljedno spajanje po obodu. Uklonite neravnine ili labave čestice bez nepotrebnog mijenjanja vanjskog promjera cijevi. Označite potrebnu dubinu umetanja na cijevi kako biste pružili jasnu referencu tokom montaže.
Alati i radne površine također trebaju biti čisti. Izbjegavajte dodirivanje pripremljenih područja fuzije golim rukama ili postavljanje komponenti na kontaminirane površine. Ako je priprema prekinuta i spojne površine se zaprljaju, ponovo ih očistite kako je navedeno. Dosljedna priprema pomaže u sprječavanju lokaliziranih praznina koje bi mogle postati putevi curenja nakon što sistem uđe u rad.
Kontrola temperature i vremena grijanja
Pravilno grijanje je ključno za zavarivanje utičnica. Alat za grijanje mora raditi unutar temperaturnog raspona specificiranog za cijev i sistem fitinga. Ako površine primaju nedovoljno topline, polietilen možda neće dovoljno omekšati da stvori efikasnu molekularnu vezu. Pretjerano zagrijavanje, međutim, može oštetiti materijal, izobličiti komponente ili stvoriti nepravilne zone fuzije.
Koristite odgovarajući alat za spajanje utičnica s priključcima za grijanje odgovarajuće veličine. Prije početka rada provjerite da li alat dostigne određenu radnu temperaturu. Cev i fiting treba postaviti na odgovarajuće grejne površine na propisani period, sa vremenskim rasporedom koji je određen važećom procedurom i dimenzijama komponenti.
Vrijeme grijanja nikada se ne smije procjenjivati samo po izgledu ili kopiranju uputa za drugu veličinu cijevi. Uslovi okoline, specifikacije opreme i zahtjevi proizvođača mogu uticati na proceduru. Precizna kontrola temperature i dosljedno vrijeme pomažu u uspostavljanju ujednačenog omekšavanja na predviđenim površinama za spajanje.
Omogućavanje dovoljnog vremena hlađenja
Hlađenje je bitna faza u uspostavljanju nepropusnog šava. Iako vanjske površine mogu izgledati čvrste ubrzo nakon montaže, spoju je potreban određeni period hlađenja prije nego što može izdržati rukovanje ili primijenjena opterećenja. Prerano pomicanje cijevi može poremetiti sučelje fuzije ili dovesti do naprezanja koji nije odmah vidljiv.
Slijedite raspored hlađenja proizvođača za relevantne dimenzije cijevi i uvjete zavarivanja. Izbjegavajte savijanje, rotaciju, pritisak ili na drugi način opterećivati vezu tokom ovog perioda osim ako odobrena procedura to izričito ne dozvoljava. Održavajte potrebno poravnanje i potporu dok se spoj dovoljno ne ohladi.
Vrijeme hlađenja ne smije se skraćivati samo da bi se ubrzala instalacija. Priključak koji nije završio propisani proces hlađenja može sadržavati slabosti koje postaju očigledne tek tokom testiranja pod pritiskom ili rada. Omogućavanje spoja da se ohladi u kontrolisanim uslovima pomaže u očuvanju fuzione strukture formirane tokom zagrevanja i umetanja.
Provjera i testiranje završene veze
Inspekcija pruža priliku da se identifikuju vidljive nepravilnosti prije puštanja cjevovoda u rad. Pregledajte spoj na neravnomjerno pomicanje materijala, neusklađenost, neočekivane praznine, tragove kontaminacije ili druge znakove nepravilne montaže. Usporedite gotovu vezu s kriterijima prihvatljivosti utvrđenim relevantnim standardom ili procedurom proizvođača.
Sama vizuelna inspekcija ne može potvrditi da svako fuziono sučelje nema unutrašnjih defekata. Kada je potrebno, izvršite ispitivanje pritiska ili curenja koristeći odobrenu proceduru koja je odgovarajuća za dizajn sistema, uslove rada i važeće propise. Ispitni pritisak, trajanje i granice prihvatljivosti treba da potiču od specificiranih inženjerskih zahteva, a ne od proizvoljne vrednosti.
Ako spoj ne prođe inspekciju ili testiranje, istražite uzrok i zamijenite ili ponovo napravite spoj prema odobrenoj proceduri popravka. Ne pokušavajte sakriti neispravno područje spajanja vanjskim brtvljenjem ili neodobrenim metodama korekcije. Zapisivanje parametara zavarivanja, rezultata inspekcije i rezultata testiranja također pomaže u identifikaciji problema koji se ponavljaju i održavanju dosljednog kvaliteta ugradnje.


Popularni tagovi: nepropusni hdpe utičnice za zavarivanje fitinga, Kina nepropusne hdpe utičnice za zavarivanje fitinga proizvođači, dobavljači, tvornica


