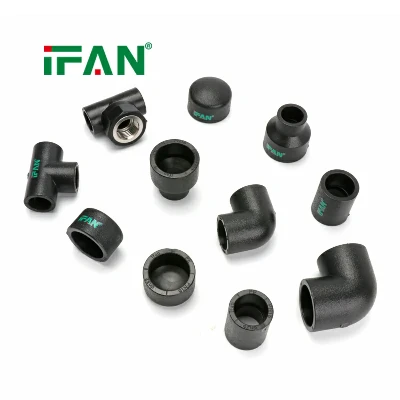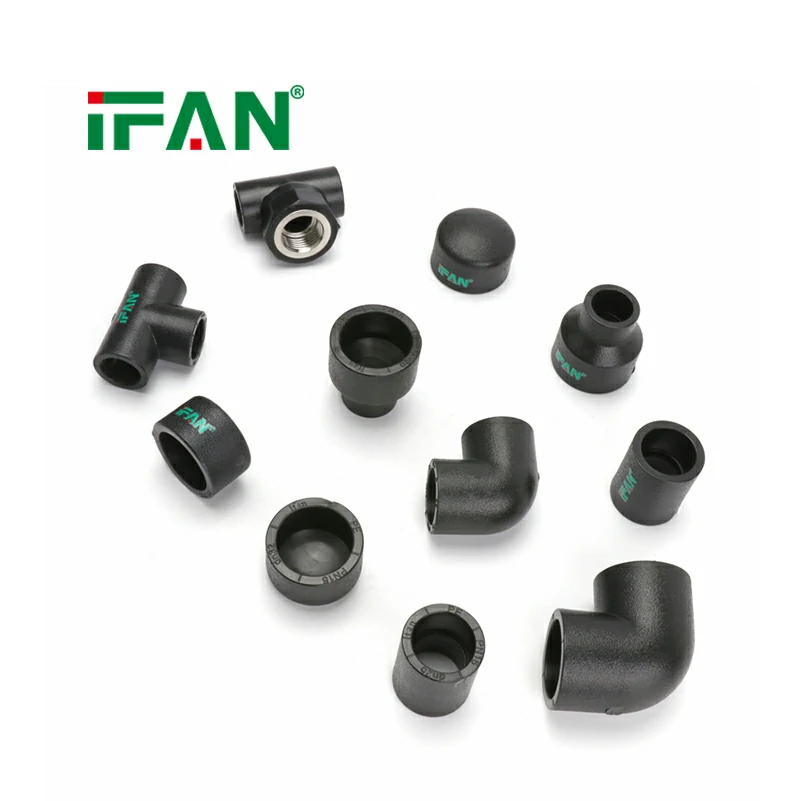

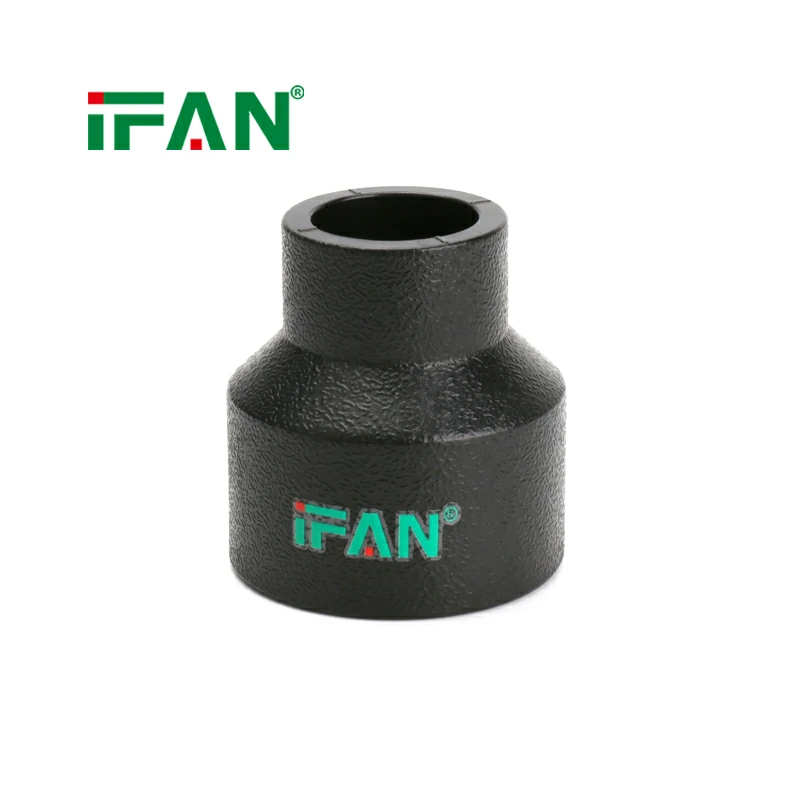
HDPE spojevi za zavarivanje utičnica pojednostavljuju instalaciju cijevi
Marka: IFAN
Materijali: PE
Veličina: 20-110 mm
Uzorak: besplatni uzorak
Usluga: OEM&ODM
- Fast Delivery
- Osiguranje kvaliteta
- Služba za korisnike 24/7
Uvod u proizvod
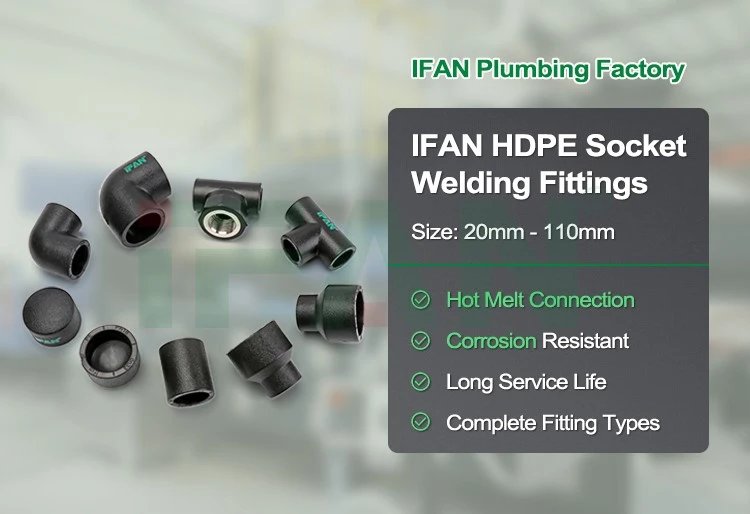
| Naziv proizvoda | Fitingi za zavarivanje utičnica HDPE |
| Veličina | 20-110mm |
| Boja | Crna boja ili prilagođeno |
| Veza | Zavarivanje |
| MOQ | 100PCS |
| Uzorak | Sample Free |
| Kontakt |
Praktičan pristup spajanju cijevi
Instalacija polietilenskog sistema cijevi zahtijeva pažljivu koordinaciju između mjerenja cijevi, odabira fitinga, pripreme spoja i montaže. Fitingi za zavarivanje utičnica HDPE pružaju jednostavan način povezivanja koji omogućava spajanje kompatibilnih dijelova cijevi putem kontroliranog grijanja i fuzije. Umjesto sastavljanja višestrukih dijelova s navojem, instalateri rade direktno s krajem cijevi i nastavkom.
Odabir fitinga prema rasporedu cjevovoda
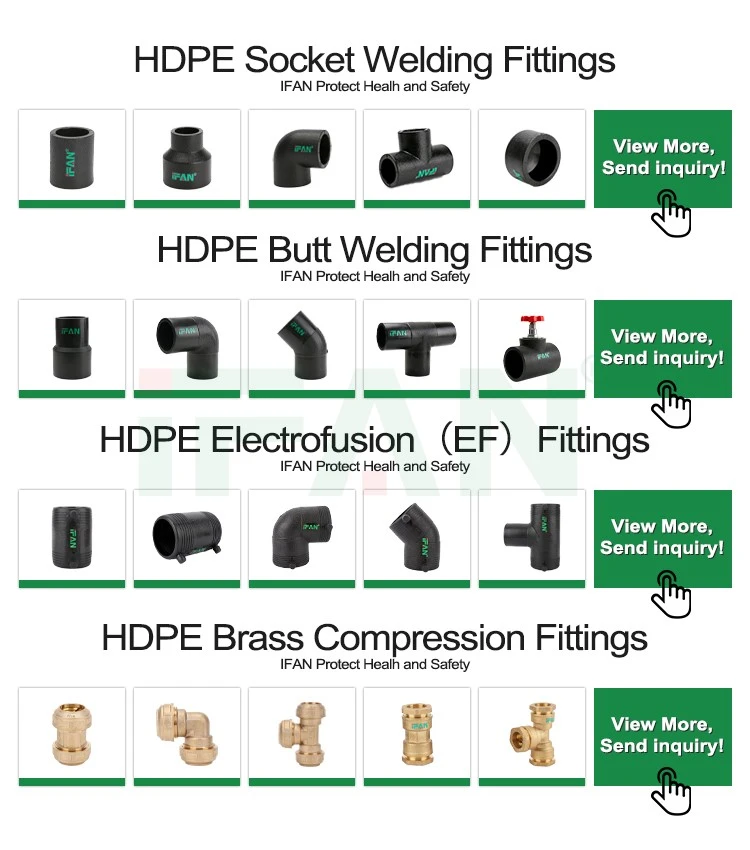
Prvi korak u pojednostavljenju instalacije je odabir fitinga koji odgovara planiranom rasporedu cijevi. Priključci za zavarivanje utičnica HDPE dostupni su u nekoliko konfiguracija, uključujući koljena, T-je, spojnice i reduktore. Svaki tip služi specifičnoj svrsi unutar sistema, tako da odabir treba biti zasnovan na inženjerskim crtežima i zahtjevima za povezivanje.
Koljena se koriste tamo gdje cjevovod mijenja smjer, dok T-priključci stvaraju ogranke. Spojnice povezuju kompatibilne dijelove cijevi, a reduktori prilagođavaju prijelaze između određenih veličina cijevi. Identifikacija ovih komponenti prije početka rada pomaže instalaterima da odrede broj i tip fitinga potrebnih za svaku sekciju.
Dimenzijska kompatibilnost također mora biti potvrđena. Vanjski prečnik cijevi, dimenzije utičnice fitinga, specifikacije materijala i postupak spajanja trebaju odgovarati odabranom sistemu cijevi. Komponente koje izgledaju slične ne moraju nužno biti prikladne za istu vezu.
Raspored komponenti pripremljen prije instalacije može navesti svaku armaturu prema vrsti, veličini i lokaciji. Radnici tada mogu rasporediti dijelove po redoslijedu kojim će se koristiti, smanjujući nepotrebno pretraživanje i pomažu u sprečavanju zabune kada je uključeno nekoliko konfiguracija ugradnje.
Precizno mjerenje i rezanje cijevi
Precizno mjerenje cijevi važan je dio organiziranog procesa instalacije. Prije rezanja, instalateri bi trebali pogledati raspored cijevi i uzeti u obzir raspored fitinga, potrebnu dubinu umetanja i raspoloživi prostor za ugradnju. Mjerenja treba provjeriti prije uklanjanja materijala, posebno kada se nekoliko sekcija mora uklopiti zajedno u fiksnu oblast.
Upotrijebite odgovarajući rezač cijevi za izradu četvrtastog kraja. Neravnomjeran rez može otežati umetanje i ometati predviđeni položaj montaže. Nakon rezanja, uklonite labave čestice i neravnine prema uputama proizvođača, a zatim pregledajte kraj cijevi za vidljive nedostatke.
Organiziranje Socket Fusion radne stanice
Dobro uređena radna stanica pomaže instalaterima da završe svaku vezu bez nepotrebnih prekida. Prije početka zavarivanja, sakupite mašinu za spajanje utičnica, nastavke za grijanje odgovarajuće veličine, alate za rezanje cijevi, mjernu opremu, odobrene materijale za čišćenje i potrebnu zaštitnu opremu.
Postavite mašinu za fuziju na stabilan nosač i proverite da li su njene grejne površine čiste i prikladne za odabrane dimenzije cevi. Oprema treba da dostigne navedenu radnu temperaturu pre početka procesa spajanja. Instalateri moraju slijediti upute proizvođača za kontrolu temperature, vrijeme grijanja i rad opreme.
Komponente treba postaviti tako da se cijev i fiting mogu bez prepreka kretati od pripreme do grijanja i montaže. Ovo je posebno važno jer se prelazak sa alata za grijanje u položaj spajanja mora odvijati po propisanoj proceduri.
Kada se radi o više veličina cijevi, jasno označite spojeve i odgovarajuće priključke za grijanje. Takva organizacija pomaže u sprečavanju grešaka u odabiru veličine i izbjegava ponovljene promjene opreme uzrokovane nesigurnošću. Čist, pristupačan radni prostor također olakšava održavanje dosljednog niza uzastopnih veza.
Dovršavanje svakog zgloba u dosljednom nizu
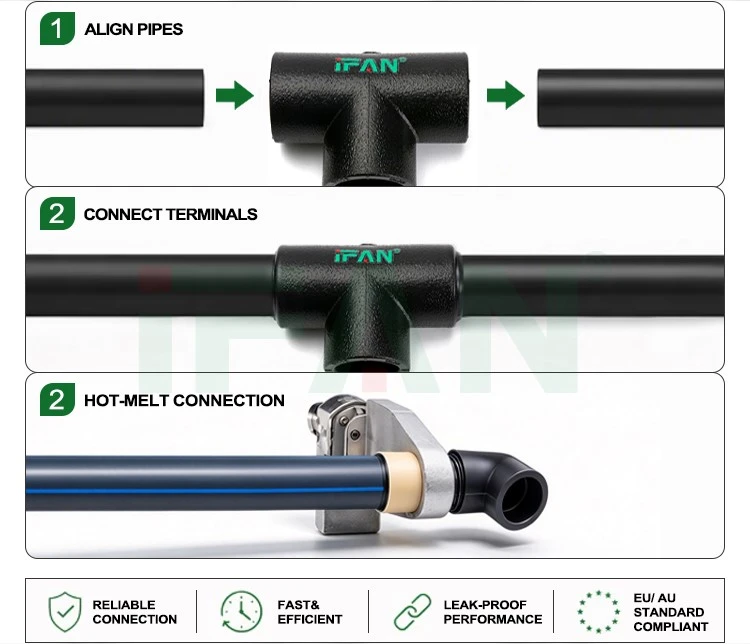
Fuzija utičnica postaje lakša za koordinaciju kada svaka veza prati isti osnovni tok rada. Prvo pregledajte komponente i pripremite spojne površine prema važećim uputama. Zatim postavite cijev i fiting na odgovarajuće priključke za grijanje i primijenite navedeno vrijeme grijanja.
Nakon zagrijavanja, pažljivo uklonite obje komponente i odmah ih spojite. Ubacite cijev pravo u nastavku dok ne dostigne označenu dubinu. Izbjegavajte uvrtanje ili nepotrebno podešavanje tokom montaže osim ako odobrena procedura to izričito ne dozvoljava.
Kada su komponente spojene, držite vezu u željenom položaju i ostavite da se ohladi određeno vrijeme. Nemojte premještati spoj u sljedeću fazu ugradnje prije nego što istekne potrebno vrijeme hlađenja.
Ova sekvenca pruža jasan okvir za radnike koji treba da prate. Jednostavna kontrolna lista može zabilježiti da li su priprema površine, grijanje, umetanje, poravnanje i hlađenje završeni. Za veće instalacije, dodjeljivanje specifičnih odgovornosti osoblju za pripremu, zavarivanje i inspekciju može pomoći u koordinaciji rada, istovremeno osiguravajući da svaki zadatak ostaje u okviru obuke i ovlaštenja radnika.
Upravljanje uglovima, granama i ograničenim prostorima
Trase cijevi rijetko se sastoje u potpunosti od ravnih dijelova. Priključci opreme, prodori u zid i promjene u nadmorskoj visini mogu zahtijevati koljena, T-e ili druge spojnice. Provjera predviđene orijentacije prije zavarivanja pomaže u sprječavanju grešaka pri montaži koje bi mogle zahtijevati ponovnu obradu.
Instalateri bi trebali uporediti fizički raspored sa projektnim crtežima prije povezivanja. Ovo je posebno važno za armaturu za grane, gdje smjer izlaza mora odgovarati planiranoj trasi. Omogućavanje dovoljnog prostora za alat za fuziju također pomaže da se komponente mogu zagrijati i pravilno spojiti.
U ograničenim prostorima može biti praktično pripremiti i spojiti pristupačne dijelove cijevi prije nego što ih premjestite u njihove krajnje položaje, pod uvjetom da redoslijed ugradnje dopušta ovaj pristup. Sastavljeni dijelovi moraju ostati upravljivi, a dovoljan pristup mora biti dostupan za preostale spojeve.
Stoga je planiranje redoslijeda montaže jednako važno kao i odabir samih okova. Uzimajući u obzir pristup, razmak alata i orijentaciju ugradnje unaprijed, instalateri mogu izbjeći nepotrebno premještanje i održavati uredniji tok rada.
Provjera završene instalacije
Inspekcija bi trebala biti uključena u cijeli proces instalacije. Nakon što se svaki spoj ohladi, provjerite njegov položaj, vidljivo stanje i poravnanje u skladu s primjenjivim zahtjevima za ugradnju. Potvrdite da spojena cijev slijedi predviđenu rutu i da nema očiglednih nepravilnosti pri montaži.
Kada je dio cijevi završen, izvršite potrebne provjere sistema i ispitivanje pritiska ili curenja u skladu sa specifikacijama projekta i relevantnim standardima. Parametri testiranja moraju biti prikladni za sistem i ne smiju se birati proizvoljno.
Dokumentovanje obavljenog posla daje jasnu evidenciju instalacijskih aktivnosti. Zapisi mogu uključivati identifikaciju komponenti, parametre zavarivanja gdje je potrebno, nalaze inspekcije i rezultate ispitivanja. Ako veza ne ispunjava kriterije prihvatljivosti, korektivni rad bi trebao slijediti odobrenu proceduru, a ne improviziranu popravku.


Popularni tagovi: hdpe fitinzi za zavarivanje utičnica pojednostavljuju instalaciju cijevi, Kina hdpe spojnice za zavarivanje utičnica pojednostavljuju instalaciju cijevi proizvođači, dobavljači, tvornice